Vous regardez un aperçu gratuit
Inscrivez-vous pour accéder à toutes les leçons de ce cours.
Introduction à la TPM
Historique, sens de « totale », maintenance classique et TPM, buts, causes de non-performance.
Cette leçon comporte un corrigé. Il est remis par votre formateur : demandez-le-lui.
Objectifs de la leçon. À la fin de cette leçon, vous saurez :
- situer l'origine de la TPM et le rôle du JIPM ;
- expliquer ce que signifie « totale » dans « maintenance productive totale » ;
- distinguer maintenance préventive classique et TPM ;
- citer les buts de la TPM et ses bénéfices ;
- reconnaître les causes de non-performance d'un atelier.
Avant de commencer : avoir lu la leçon « Présentation du cours ».
Historique
La TPM prolonge la maintenance préventive (Preventive Maintenance, PM) venue des États-Unis. Elle a été développée au Japon après la Seconde Guerre mondiale, en particulier sous l'impulsion de Seiichi Nakajima, considéré comme le père de la TPM. En 1971, l'entreprise Nippondenso (aujourd'hui Denso) reçoit le premier « PM Prize » décerné pour une démarche de TPM. L'institut japonais JIPM (Japan Institute of Plant Maintenance) a ensuite structuré la démarche en huit activités, appelées « piliers ».
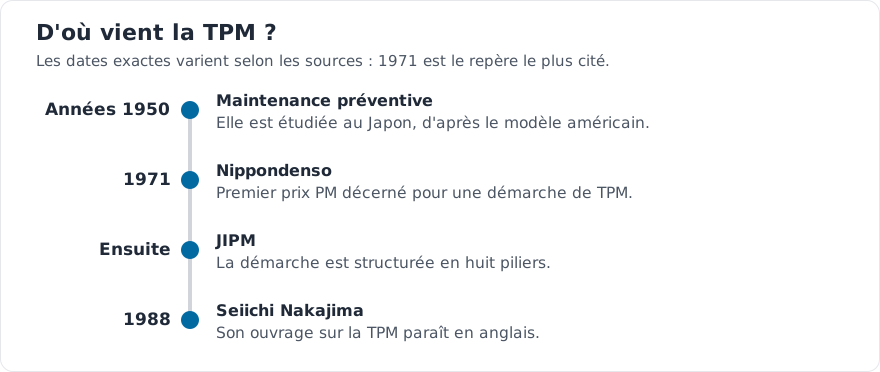
Le saviez-vous ? Les sources ne s'accordent pas sur les dates exactes. La plupart situent la naissance de la TPM autour de 1971, année du prix décerné à Nippondenso, mais certains textes évoquent déjà un développement dans les années 1960. Retenez 1971 comme repère, et méfiez-vous des dates trop précises données sans source.
Que veut dire « totale » ?
Nakajima définit la TPM par cinq objectifs, souvent cités ainsi :
- rechercher le rendement le plus élevé possible des équipements ;
- mettre en place, pour toute la vie des équipements, un système de maintenance productive ;
- faire participer tous les services (conception, production, maintenance) ;
- associer tous les salariés, de la direction aux opérateurs ;
- promouvoir la maintenance productive par des activités de petits groupes.
Le mot « totale » vise donc trois choses : tout le rendement de l'équipement, toute sa vie (de la conception au retrait) et tous les acteurs de l'entreprise.
Maintenance préventive classique et TPM
| Question | Maintenance classique | TPM |
|---|---|---|
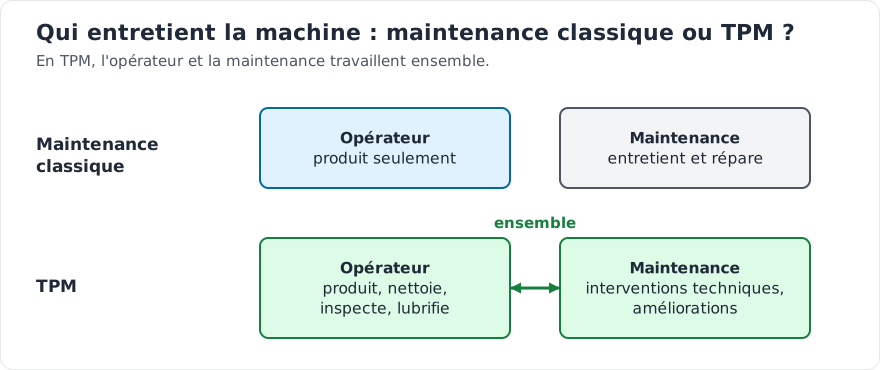
| Qui entretient la machine ? | Le service maintenance seul | L'opérateur pour l'entretien courant, le service maintenance pour le reste |
| Quel est l'état d'esprit ? | « Je produis, la maintenance répare » | « Je suis responsable de mon équipement » |
| Que cherche-t-on ? | Réparer vite | Supprimer la cause des pannes et des pertes |
| Qui participe aux améliorations ? | Des spécialistes | Des petits groupes réunissant production, maintenance et encadrement |
L'approche participative est la vraie nouveauté par rapport à la maintenance préventive. Les opérateurs connaissent leur machine : ils remarquent un bruit, une fuite ou une vibration avant tout le monde.
Les buts de la TPM
La TPM vise trois « zéro » : zéro panne, zéro défaut, zéro accident. Ce sont des directions à suivre, non des chiffres garantis : on s'en approche en supprimant les causes, une par une.
Pour y arriver, on supprime l'imprévu : une panne soudaine, un réglage au hasard, un défaut dont on ignore l'origine. On mesure les pertes (Pareto, TRS), on remonte aux causes principales, puis on dirige l'effort sur les causes qui font gagner le plus de TRS. Les modules suivants détaillent chaque outil.
Causes de non-performance
Un atelier perd de l'efficacité à plusieurs niveaux. Les pertes d'équipement se rangent en deux familles :
| Situation de la machine | Catégorie | Exemples |
|---|---|---|
| Elle ne fonctionne pas | Arrêts programmés | Réunions, pauses, nettoyage prévu |
| Elle ne fonctionne pas | Arrêts prévisibles | Manque de matière, essais, maintenance prévue, blocage par l'aval |
| Elle ne fonctionne pas | Arrêts non programmés | Pannes, réglages, changements de série, absence de personnel |
| Elle fonctionne | Performance non optimale | Micro-arrêts, sous-vitesse, démarrage de production |
| Elle fonctionne | Non-qualité | Pièces à reprendre ou à jeter |
Les mêmes dérives touchent aussi la matière (chutes, rebuts, écarts d'inventaire), la main-d'œuvre (attentes, reprises, modes opératoires non respectés) et les flux (stocks d'en-cours, lots trop grands, micro-arrêts qui retardent l'écoulement). C'est pourquoi la TPM s'intéresse à l'atelier entier, pas seulement aux pannes.
Les bénéfices attendus
- Sur les résultats : des postes propres et entretenus, une organisation visuelle, moins de gaspillages de temps et de matière, un meilleur suivi des équipements.
- Sur les comportements : tout le monde est associé, chacun remet en cause ses habitudes, les résultats durent, les règles communes sont respectées.
Un avantage souvent cité par les opérateurs : « ça fait du bien d'enlever le caillou que l'on a dans sa chaussure ». Ce caillou peut être une machine qui vibre, une consigne absurde ou le sentiment de ne pas être entendu.
Les erreurs fréquentes
- Confier la TPM au seul service maintenance : elle redevient une maintenance classique.
- Lancer tous les piliers en même temps, sans mesurer les pertes d'abord.
- Annoncer « zéro panne » sans donner de moyens ni de temps aux opérateurs.
- Oublier les résultats : sans TRS suivi, personne ne voit le progrès.
Exercice : classer des pertes
Pour la presse plieuse, classez chaque situation en « machine arrêtée programmée », « machine arrêtée non programmée », « performance non optimale » ou « non-qualité » : (a) la réunion d'équipe de 10 minutes prévue chaque matin ; (b) la butée casse et la presse s'arrête 25 minutes ; (c) la presse tourne à 80 % de sa cadence à cause d'un outil usé ; (d) vingt équerres sortent avec un angle faux.
Exercice : dire qui fait quoi
Dans l'atelier d'équerres, l'opérateur de la presse remarque une petite fuite d'huile. Décrivez la réaction attendue en maintenance classique, puis en TPM.
À retenir
- La TPM prolonge la maintenance préventive américaine ; Nippondenso reçoit le premier PM Prize en 1971, et le JIPM structure ensuite la démarche en huit piliers.
- « Totale » signifie tout le rendement, toute la vie de l'équipement et tous les acteurs de l'entreprise.
- La nouveauté est la participation des opérateurs à l'entretien de leurs équipements.
- Les buts : zéro panne, zéro défaut, zéro accident, en supprimant l'imprévu et en mesurant les pertes.
- La TPM concerne l'équipement, mais aussi la matière, la main-d'œuvre et les flux.
Pour approfondir
Sources consultées le 17 octobre 2026 (les pages s'ouvrent dans un nouvel onglet) :
- Total productive maintenance, Wikipédia (en anglais)
- OEE.com : le TRS (OEE) et les pertes d'un équipement (en anglais)
Et ensuite ?
La leçon suivante, « Les huit piliers de la TPM », présente les huit activités sur lesquelles repose la démarche.